Javanese
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analisis Teknologi Produksi Struktur Baja
Ⅰ. Ringkesan
Fabrikasi struktur bajayaiku proses ngowahi gambar desain dadi komponen struktur fisik. Intine yaiku ngolah bahan baja dadi anggota struktur baja sing mumpuni kanthi tundhuk karo syarat desain liwat prosedur produksi pabrik, nalika tetep sifat-sifat bagean baja ora owah.
Teknologi produksi struktur baja umume padha karo manufaktur mekanik. Nanging, amarga produk struktur baja pungkasane dipasang ing situs konstruksi, proses kasebut luwih fokus ing kontrol presisi lan pencegahan deformasi.
Ⅱ. Bagan Alur Proses Produksi Struktur Baja
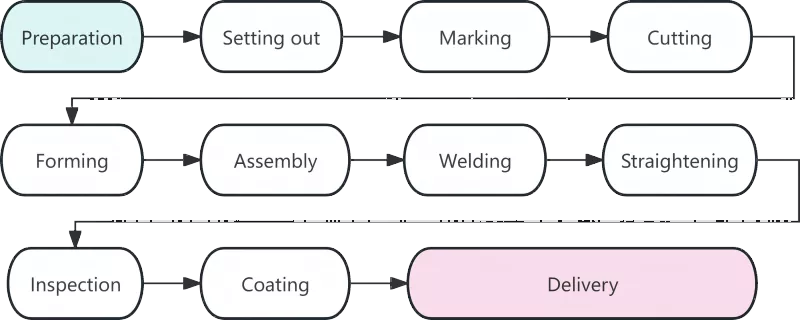
Ⅲ. Analisis Rincian Saben Prosedur Kerja
|
Proses |
Katrangan |
|
Persiapan Bahan |
Persiapan material minangka tandha wiwitan fabrikasi struktur baja, lan kualitase langsung mengaruhi kabeh prosedur kerja sabanjure. Tugas inti ing tahap iki kalebu acceptance materi, straightening lan reresik lumahing. Sawise bahan baja teka ing pabrik, sertifikat materi bakal dicenthang ing produk nyata. Inspeksi maneh babagan komposisi kimia lan sifat mekanik kudu ditindakake kanggo baja sing digunakake ing komponen struktur utama. Baja cacat sing disebabake sajrone transportasi kudu dilurusake nggunakake pelurus roller utawa mesin jacking hidrolik. Pengalaman nuduhake yen udakara 80% kesalahan dimensi ing blanking asil saka bahan mentah sing ora dilurusake. |
|
Lofting |
Lofting minangka langkah kritis pisanan kanggo kontrol presisi ing manufaktur struktur baja. Ing platform darmabakti utawa tabel tata letak, teknisi nggambar joints komponen ukuran lengkap lan njelaske nganggo bentuk garis ing rasio 1: 1 sesuai karo gambar desain kanggo nemtokake wangun bagean. Saliyane kanggo verifikasi dimensi gambar, tunjangan shrinkage welding kudu dilindhungi undhang-undhang kaya sing dibutuhake dening proses sing cocog. Umumé, tunjangan 1 nganti 1,5 milimeter kudu disisihake kanggo saben las butt. |
|
menehi tandha |
Uga dikenal minangka scribing, menehi tandha nuduhake prosedur nggunakake cithakan kanggo tandha posisi bolongan lan garis mesin kanggo njelaske nganggo bentuk garis komponen ing piring baja lan bagean. Prinsip "bagean gedhe dhisik, bagean cilik mengko" ditindakake kanggo ngoptimalake tingkat panggunaan materi. Liwat tata letak sing dioptimalake, tingkat panggunaan materi sakabèhé bisa luwih saka 85%, lan bisa ngluwihi 92% sawise optimasi nesting. |
|
nglereni |
Motong yaiku proses misahake bahan mentah dadi bagean individu ing garis sing ditandhani. Cara pemotongan utama kalebu pemotongan gas, pemotongan plasma lan pemotongan laser. Aplikasi nyebar teknologi nglereni kontrol numerik wis nambah tliti lan efisiensi fabrikasi struktur baja. Sawetara lumahing Cut qualified kanggo welding langsung tanpa Processing pinggiran secondary. |
|
mbentuk |
Komponen non-linear kayata balok mlengkung lan pipa bengkok kudu dibentuk liwat mlengkung kadhemen utawa mlengkung panas. Mlengkung kadhemen ditindakake ing suhu kamar lan bisa ditrapake kanggo komponen sing mlengkung umum. Kanggo mlengkung panas, baja dipanasake nganti 900-1100 ° C sadurunge mlengkung, sing diadopsi kanggo piring utawa komponen sing kandel kanthi radii mlengkung cilik. |
|
Majelis |
Majelis tegese nggabungake bagean sing diproses kaya sing dibutuhake dening gambar lan ndandani sementara kanthi welding tack. Prosedur perakitan standar kaya ing ngisor iki: Grind sambatan lapisan piring flange → Mbusak burrs ing piring web → Entuk posisi sing tepat karo mesin perakitan → Majelis lengkap baja T-bagean siji-sisi → Flip perakitan lan rampungake pembentukan sakabèhé. |
|
Welding |
Welding minangka prosedur inti ing manufaktur struktur baja kanthi syarat teknis sing dhuwur lan kontrol kualitas sing ketat. Cara welding sing umum digunakake kalebu welding arc submerged otomatis, welding terlindung gas CO₂ lan welding busur logam terlindung. |
|
Straightening |
Tekanan termal sing diasilake sajrone welding bakal nyebabake deformasi komponen, sing bakal diilangi kanthi straightening kanggo mulihake bentuk geometris asli. Cara straightening umum kalebu straightening mechanical, straightening geni lan straightening gabungan. Pemanasan ing posisi sing padha ora kudu ditindakake luwih saka kaping telu, lan overheating dilarang banget. |
|
pamriksan |
Mlaku liwat kabeh proses manufaktur, inspeksi dadi jaminan utama kanggo kualitas produk. Inspeksi bertahap utamane kalebu inspeksi bahan mentah, inspeksi ing proses lan inspeksi pasca-welding. Cacat fatal kayata retak lan fusi sing ora lengkap ora diidini ing jero welds. |
|
Lapisan |
Lapisan nyedhiyakake anti-karat lan proteksi geni kanggo struktur baja. Sistem lapisan standar kasusun saka telung lapisan: primer epoksi sing sugih seng, jas perantara wesi mika epoksi, lan topcoat poliuretan utawa fluorokarbon. Lapisan tahan geni kudu ditrapake ing pirang-pirang lapisan tipis. Suhu sekitar kanggo operasi lapisan kudu ora luwih murah tinimbang 5 ° C, kelembapan relatif ora ngluwihi 85%, lan suhu permukaan baja paling sethithik 3 ° C luwih dhuwur tinimbang titik embun. |
|
Pangiriman saka Pabrik |
Pangiriman minangka langkah pungkasan manufaktur struktur baja. Komponen sing ngliwati pengawasan pungkasan bakal diwenehi nomer seri lan tandha sing unik. Komponen kudu dibundel ing klompok miturut urutan instalasi. Blok kayu utawa gasket karet kudu diselehake ing antarane komponen kanggo nyegah goresan lapisan. |
IV. Tren Pangembangan Teknologi Manufaktur Struktur Baja Modern
Struktur baja modernmanufaktur tambah cerdas lan mekanis kanggo nambah presisi lan efisiensi produksi. Teknologi kontrol numerik, welding otomatis, aplikasi BIM lan simulasi virtual kanggo pre-assembly makili tren pembangunan mangsa industri.
Produksi struktur baja minangka sistem lengkap sing nampilake proses sing rapet, syarat presisi dhuwur lan kontrol kualitas sing ketat. Saben prosedur saka tata letak nganti lapisan langsung mengaruhi kualitas produk rampung. Kanthi aplikasi teknologi cerdas sing nyebar, standar sing luwih ketat bakal diadopsi kanggo struktur baja, sing nyebabake peningkatan kualitas produk.
Warta sing gegandhengan
- Carane Pilih Ukuran Cocok kanggo Konstruksi Stabil Kuda Rangka Baja?
- Majelis Struktur Baja On-Site + Alur Kerja Konstruksi Hoisting Integral + Pertimbangan Kunci
- Napa Pilih Konstruksi Omah Bingkai Baja Prefab Lapisan Ganda kanggo Urip Modern?
- Sembilan Titik Kunci kanggo Desain lan Konstruksi Bangunan Pabrik Struktur Baja
- Kepiye Konstruksi Kandang Ayam Struktur Baja Bisa Ngapikake Manajemen Peternakan Unggas?
- Bangunan Industri "Gaya Lokomotif": Apa Kantor 3 Tingkat Dadi Baja utawa Beton?
Ninggalake kula pesen