Javanese
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Alur Pemrosesan Kolom Struktur Baja EIHE & Prestasi Aplikasi Teknik
I. Gambar tata letak umum
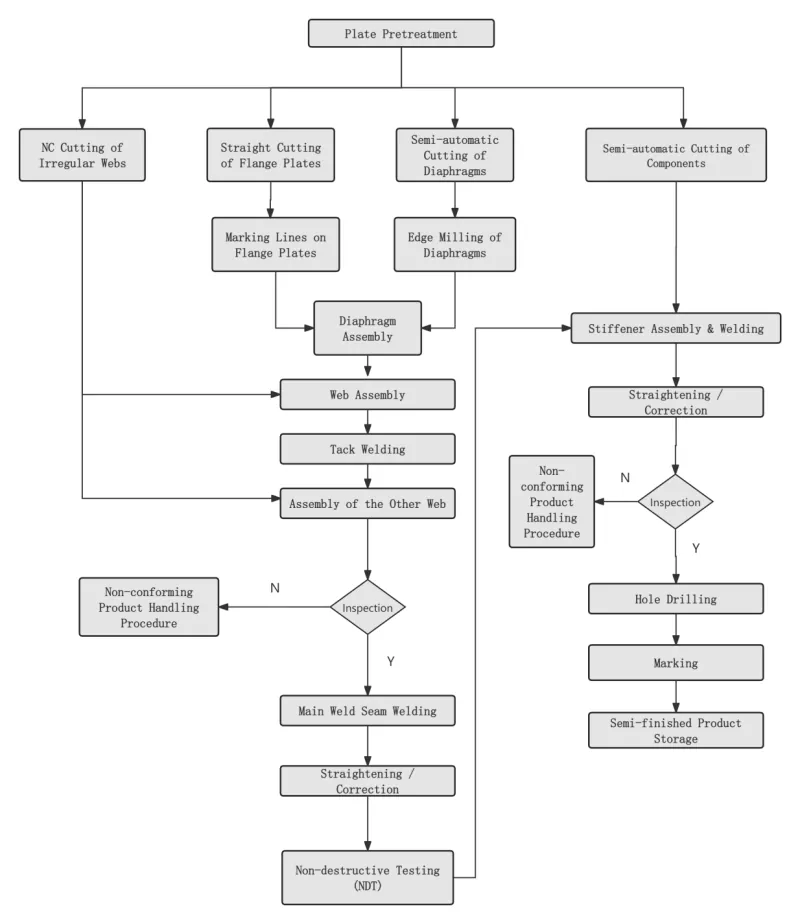
Ⅱ. Proses Kunci
|
Langkah 1 Pretreatment Permukaan Plat Baja |
Dilaksanakake miturut desain utawa syarat proses sadurunge blanking plate baja. |
|
|
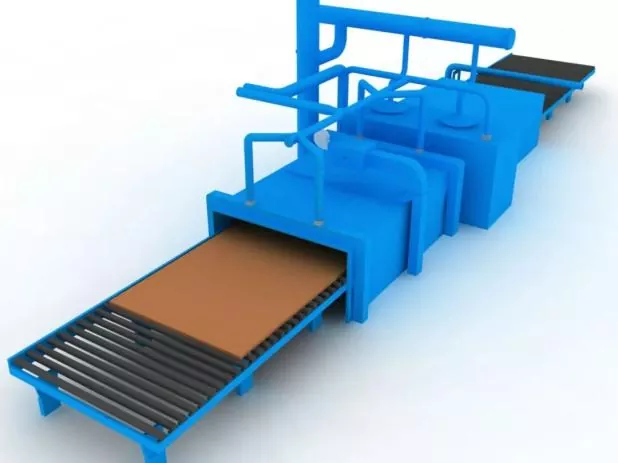
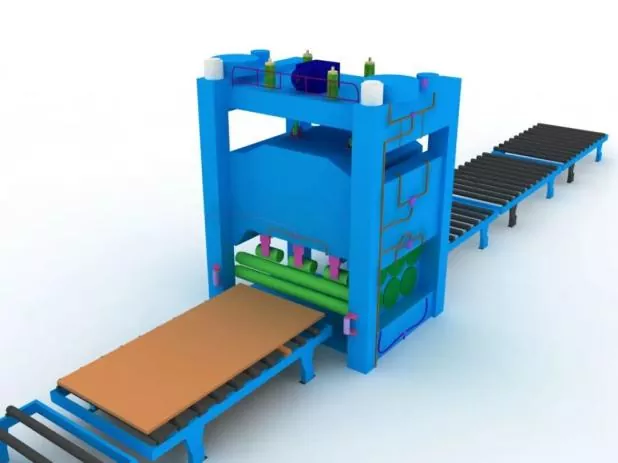
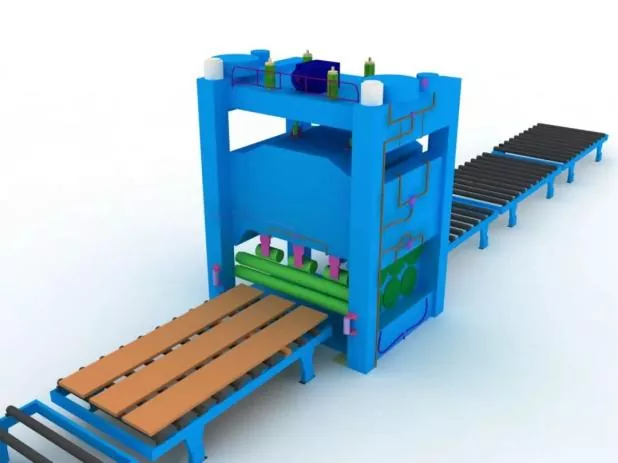
Langkah 2 Steel Plate Straightening |
Sakabèhé straightening bakal digawa metu sawise pretreatment piring baja kanggo mesthekake akurasi blanking lan ngredhakaké kaku ampas internal saka piring baja. |
|
|
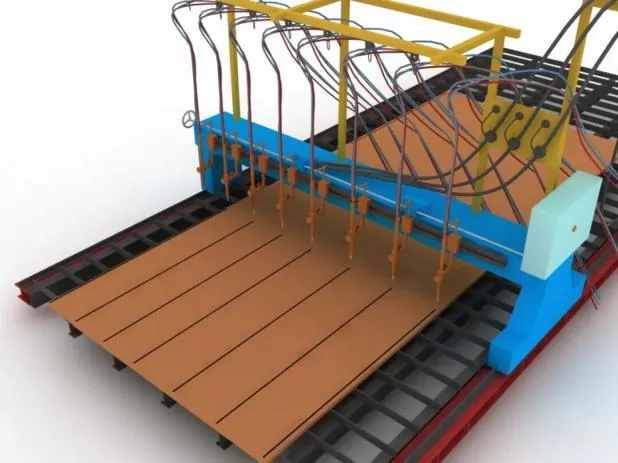
Langkah 3 Motong lan Mbusak Bagian |
Sadurunge nglereni, atur mesin pemotong, konfirmasi model muncung, lan priksa stabilitas tekanan udara. |
|
|
Sajrone nglereni, preheat lapisan nglereni saka piring baja pisanan, lan strictly kontrol kacepetan nglereni. |
||
|
Langkah 4 Mlurusake Bagean Sekunder |
Dileksanakake sawise blanking piring baja kanggo mesthekake akurasi Déwan lan ngurangi kaku ampas internal piring baja. |
|
|
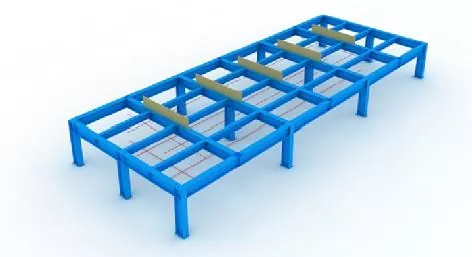
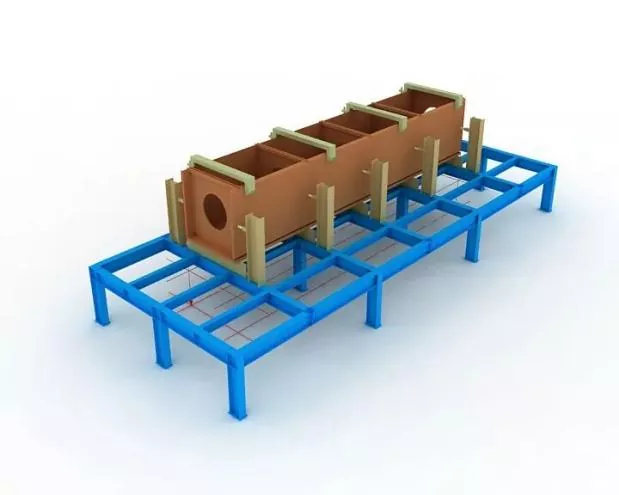
Langkah 5 Setelan Jig lan Layout Lines |
Sadurunge perakitan, garis tata letak lan jig kudu disetel dhisik. |
|
|
Sajrone instalasi jig, tingkat horisontal bukaan ndhuwur kudu dipastiake, lan kaku lan kekuatan sing cukup bakal dijamin. |
||
|
Kabeh jig lan garis tata letak mung bisa digunakake sawise dipriksa lan disetujoni dening personel sing ditunjuk. |
||
|
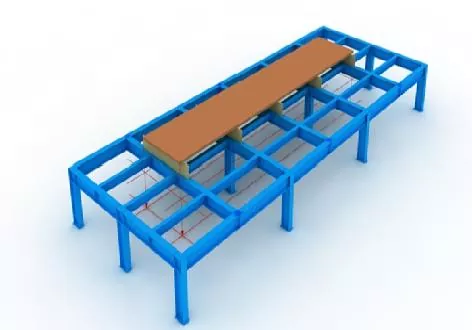
Langkah 6 Posisi Panel Ngisor |
Persis dipanggonke dening plumb bob lan garis tata letak. |
|
|
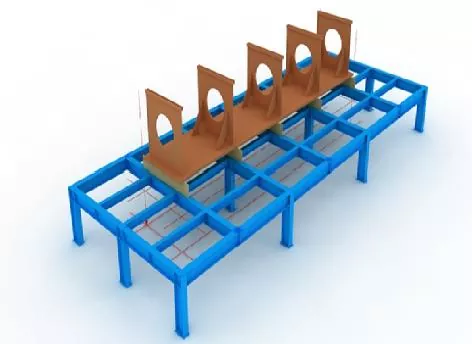
Langkah 7 Majelis Diafragma |
Sadurunge ngumpulake diafragma, tandhani garis posisi ing panel ngisor, lan copot karat sing ngambang ing loro-lorone garis kanthi roda nggiling. |
|
|
Sawise diafragma diadegake, ndandani kanthi welding tack. |
||
|
Langkah 8 Majelis Web |
Sawise web wis nglumpuk lan qualified, Jack iku tightly marang diaphragm karo Jack, banjur ndandani iku dening tack welding.
|
|
|
Langkah 9 Majelis Panel Ndhuwur |
Rampungake posisi panel ndhuwur sing tepat kanthi plumb bob, banjur ndandani kanthi welding tack. |
|
|
Langkah 10 Diafragma Electroslag Welding |
Welding electroslag siji-sisi diadopsi kanggo diafragma. |
|
|
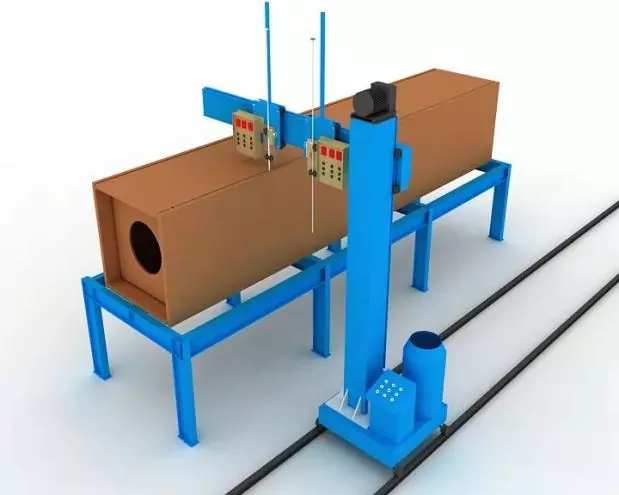
Lengan tembaga kanggo wiwitan lan mateni busar kudu dipasang ing bukaan ndhuwur lan ngisor saka bolongan welding electroslag sajrone welding. |
||
|
Welding saiki lan voltase kudu strictly kontrol saindhenging proses welding, lan manungsa waé kudu mbayar kanggo mirsani owah-owahan werna saka area welding electroslag ing web. |
||
|
Langkah 11 Priksa sakabèhé |
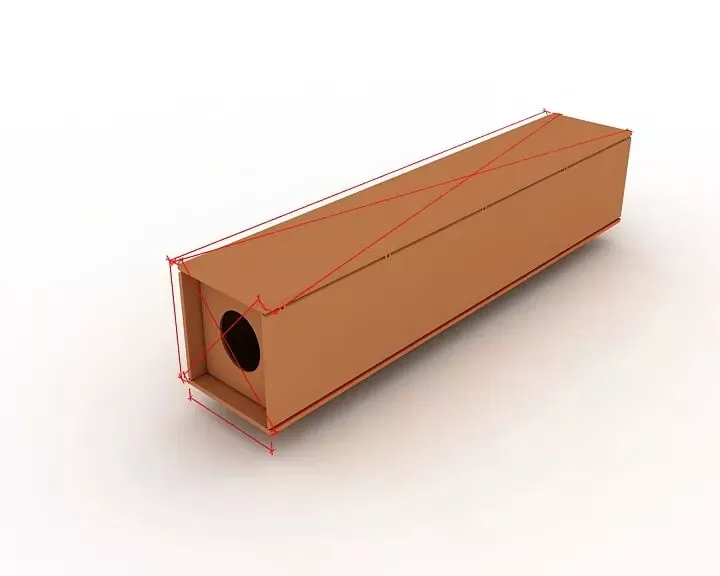
Sajrone inspeksi, fokus ing mriksa apa dawa komponen, dimensi diagonal lan dimensi bagean mburi ketemu syarat desain lan specification, lan mbenerake kabeh bagean metu-saka-toleransi. |
|
|
Langkah 12 Pungkasi Penggilingan |
Mill pasuryan mburi sawise perakitan lan welding. |
|
|
Njamin levelness anggota lan paralelisme antarane pasuryan mburi lan pemotong panggilingan. |
||
|
Langkah 13 Sand Blasting lan Karat |
Ngilangi teyeng lengkap kanthi blasting wedhi kaya sing dibutuhake sawise welding, banjur pindhah menyang konstruksi lapisan. |
|
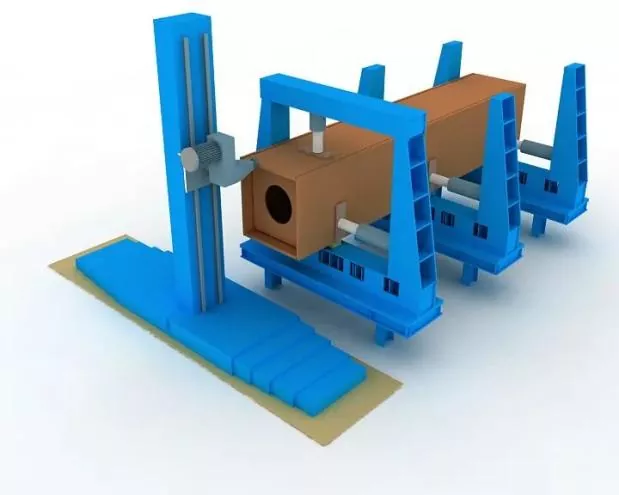
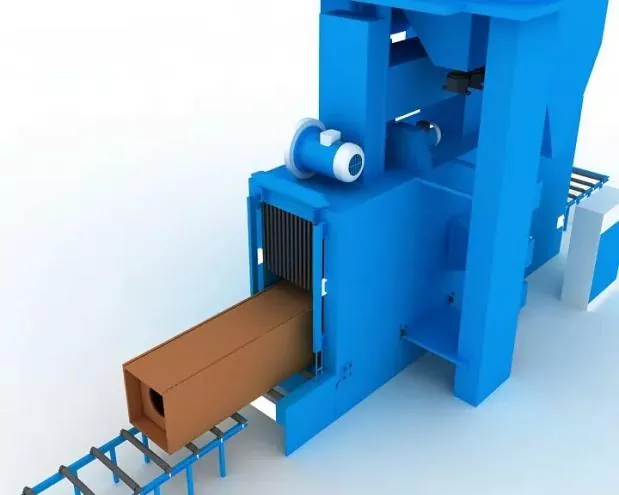
Ⅲ. Spesifikasi kanggo Majelis, Positioning lan Welding
|
Akurasi Majelis |
Sajrone perakitan: ● Watesan sing cocog kudu diadopsi kanggo ngontrol deformasi welding. ● Welding shrinkage sangu lan cukup mbalikke deformasi kudu dilindhungi undhang-undhang kanggo ngontrol dimensi komponen lan mesthekake wangun bener. |
|
Penyimpangan sing diidinake kanggo fabrikasi lan perakitan sambungan sing dilas, uga toleransi dimensi komponen struktural, kudu tundhuk karo syarat Kode Penerimaan Kualitas Konstruksi Struktur Baja (GB 50205). |
|
|
Majelis positioning welding |
Iki bakal dileksanakake dening semi-otomatis solid wire gas metal arc welding (GMAW). |
|
Tukang las |
Welders melu perakitan tack welding kudu nduweni sertifikat kualifikasi sing cocog sing ditemtokake ing Spesifikasi Teknis kanggo Welding Struktur Baja Bangunan (JGJ81). |
|
Posisi tack welds |
Posisi tack welds: Tack welds kudu ngindhari wiwitan lan pungkasan welds formal, lan ora bakal diselehake ing sudhut, pinggiran, ends lan wilayah kritis liyane rawan kanggo kekuatan struktural lan cacat workmanship. |
|
Kanggo T-joints, tack welding: Bakal ditindakake kanthi simetris ing loro-lorone; Kangge, tack welding nang alur bakal nyingkiri okehe. Kanggo welding alur penetrasi lengkap: Welding tack kudu dileksanakake ing alur kanggo gouging mburi, contone, Back gouging. |
|
|
Posisi perakitan lan welding saka piring backing welding uga piring run-on lan run-off kudu tundhuk karo standar sing relevan. |
|
|
Bahan welding |
Bahan welding sing digunakake kanggo ngrakit lan welding tack kudu konsisten karo sing kanggo welding formal, yaiku, bahan welding sing padha karo welding resmi kudu diadopsi. |
|
Kanggo welding perakitan antarane baja kekuatan dhuwur lan baja kurang kekuatan, bahan welding kudu dipilih sesuai karo kelas baja kurang. |
Warta sing gegandhengan
- Salam Hari Nasional saka Eihe Steel Structure
- Sukses First Hoisting! Proyek Maroko Asia Pasifik Dilaksanakake dening Eihe Steel
- Pembaruan Kualifikasi Disetujui! Eihe Ajeg Ngembangake Jejak Pasar Global
- Pangiriman Struktur Baja EHSS kanggo Bandara & Stasiun
- Fokus ing Pembangunan Global: Asosiasi Industri Struktur Baja Shandong Kasil Nganakake Konferensi Pertukaran Pengalaman babagan Internasionalisasi Industri
- EHSS Mung dadi tuan rumah Forum Pengembangan Berkualitas Tinggi Struktur Baja Shandong kaping 8 & Konferensi Tahunan SSSIA 2026 ing Qingdao kanthi Sukses Penuh
Ninggalake kula pesen